
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ROZMOWY INŻYNIERÓW Odc. 09: Analiza awarii sprzętu włazu morskiego: zawiasy i zatrzaski
W Andy Marine wierzymy, że praktyczna wiedza produkcyjna jest jednym z najcenniejszych aktywów budowanych z biegiem czasu.
W naszym warsztacie pracują inżynierowie, specjaliści ds. produkcji i doświadczeni technicy, którzy spędzili lata pracując ze sprzętem morskim ze stali nierdzewnej — od doboru materiałów i precyzyjnego odlewania metodą traconego paliwa po obróbkę skrawaniem, polerowanie i kontrolę jakości na linii montażowej.
Wielu z tych spostrzeżeń można się nauczyć na własnej skórze podczas codziennej produkcji i zwrotów w terenie: zrozumienie, dlaczego zatrzask zacina się po sezonie na wodzie, dlaczego zawias łamie się w zwrotnicy pod wpływem fali oraz jakie subtelne szczegóły odlewnicze i montażowe zapobiegają kosztownym reklamacjom gwarancyjnym.
Jednakże ta praktyczna wiedza jest często przechowywana w warsztacie i rzadko dociera do szkutników, architektów marynarki wojennej i menedżerów ds. zakupów, którzy podejmują krytyczne decyzje dotyczące zaopatrzenia.
ROZMOWY INŻYNIERÓW to nasz wysiłek, aby podzielić się rzeczywistymi doświadczeniami produkcyjnymi.
W tej serii omawiamy materiały, narzędzia, procesy produkcyjne i szczere lekcje w warsztacie z perspektywy dedykowanego producenta sprzętu morskiego.
Dzisiejsze ENGINEER TALKS odc. 09 jest prezentowane przez Inżyniera Wu, napisane przeze mnie, redaktora.
W przypadku budowy łodzi i zakupu sprzętu, gdy zawiedzie mocowanie pokładu, natychmiastową reakcją jest często obwinianie gatunku materiału – zakładając, że ktoś dostarczył stal nierdzewną gorszej jakości lub pominął zabezpieczenie antykorozyjne.
Jednak po zbadaniu niezliczonej liczby elementów wyposażenia pokładowego zwróconych ze stoczni i centrów usług gwarancyjnych, nasz zespół warsztatowy widzi zupełnie inną rzeczywistość. Okucia luku — w szczególności zawiasy pokładu, zatrzaski, zamki obrotowe i pierścienie pociągowe do montażu wpuszczanego — rzadko ulegają awariom z powodu samej ogólnej rdzy. Zamiast tego, przedwczesne awarie na wodzie są prawie zawsze spowodowane realiami mechanicznymi i geometrycznymi:kieszenie zatrzymujące wodę, które pozbawiają stal tlenu, ostre wewnętrzne narożniki odlewu, które skupiają wstrząsy uderzające w fale, nierówna grubość ścianek powodująca ukrytą porowatość wewnętrzną oraz niewymiarowe interfejsy montażowe, które rozdzierają kompozytowe rdzenie pokładów.
Włazy morskie działają w jednej z najbardziej niebezpiecznych stref na każdym statku. Są po nich stąpane, zamykane na wzburzone morze, oblewane mgłą solną i szorowane agresywnymi środkami chemicznymi do mycia. Kiedy sprzęt jest wybierany wyłącznie na podstawie błyszczącego zdjęcia katalogowego, bez oceny, jak radzi sobie z rzeczywistymi obciążeniami dynamicznymi i drenażem, awaria jest tylko kwestią czasu.
W tym przewodniku przedstawiono nasze praktyczne obserwacje z warsztatów dotyczące przyczyn awarii osprzętu włazu w trakcie eksploatacji oraz tego, na co powinni zwrócić uwagę szkutnicy, projektanci i osoby nadzorujące montaż, aby wyeliminować to ryzyko, zanim komponenty dotrą na linię produkcyjną.
1. Zawiasy w pokładzie: pęknięcia zmęczeniowe, pułapki wodne i niebezpieczeństwo ostrych narożników
Zawiasy pokładu na ciężkich włazach silnika, lazaretach i pomieszczeniach dla żywych zwierząt wytrzymują ciągłe, cykliczne obciążenia. Za każdym razem, gdy statek uderza w pełne morze, cała masa pokrywy włazu wywiera gwałtowną siłę dźwigni wspornika prosto na podstawę zawiasu i sworzeń zwrotnicy. Podczas sprawdzania zepsutych zawiasów zwróconych z pola, awarie prawie zawsze koncentrują się w dwóch określonych miejscach:połączenie stawu skokowegoIwgłębienie na śrubę montażową.
Zjawisko „pułapki wodnej”:
Stal nierdzewna klasy 316 opiera się na ciągłym kontakcie z rozpuszczonym tlenem w otaczającym powietrzu, aby utrzymać i naprawić mikroskopijną warstwę ochronną z tlenku chromu. Gdy odlew zawiasu jest zaprojektowany z płaskimi, zagłębionymi kieszeniami montażowymi lub ciasnymi, nieodpływowymi szczelinami przegubowymi, wewnątrz znajduje się woda do mycia i basen z mgłą solną. Uwięziona w zastałej, pozbawionej tlenu kieszeni, stal nie jest w stanie odbudować swojej warstwy pasywnej. Stojąca słona woda staje się kwaśna, inicjując lokalną korozję szczelinową i wżery, które szybko stają się niewidocznym punktem wyjścia dla pęknięć zmęczeniowych pod wpływem powtarzającego się dynamicznego uderzenia fal.
Ostre narożniki wewnętrzne a obfite zaokrąglenia:
W tanich odlewach piaskowych lub słabo obrobionych formach inwestycyjnych przejście pomiędzy płaską klapką montażową a uniesioną zwrotnicą często pozostawia się pod ostrym kątem prostym. Dynamiczne obciążenia udarowe koncentrują się bezpośrednio wzdłuż tej ostrej linii karbu, a nie rozpraszają się po całym ciele. Dobrze obrobione zawiasy odlewane metodą ciśnieniową charakteryzują się gładkimi, ciągłymi promieniami przejściowymi i nachylonymi płaszczyznami drenażowymi, aby równomiernie rozkładać obciążenia udarowe, umożliwiając jednocześnie natychmiastowy spływ wody morskiej.
Równowaga grubości ścianki odlewu:
Jeśli w odlewni zwrotnica zawiasu zostanie odlana grubo i solidnie, a klapka montażowa pozostanie cienka jak papier, metal w formie ceramicznej stygnie nierównomiernie. Ta różnica chłodzenia tworzy ukryte mikroskopijne puste przestrzenie skurczowe w miejscu, gdzie naprężenia są największe. Właściwe oprzyrządowanie zapewnia jednolite przejścia ścian, eliminując wewnętrzne puste przestrzenie odlewnicze przed rozpoczęciem polerowania.

Zawias
Odlewane zawiasy ze stali nierdzewnej do włazów morskich, schowków i paneli dostępu na pokładzie.
ZOBACZ ZAWIASY ODLEWNE →2. Zamki zatrzaskowe i zamki obrotowe: degradacja sprężyny i wiązanie mechaniczne
Mechanizmy zatrzaskowe włazów podłogowych, drzwi konsoli środkowej i pojemników na przynęty wytrzymują tysiące zatrzasków i ciągłe wibracje kadłuba. Dwie najczęstsze skargi zgłaszane przez stocznie to:„język zatrzasku zaciął się w środku i nie wyskakuje”I„zamek obrotowy trzeszczy i nie zamyka włazu”.
Dlaczego zatrzaski zatrzaskowe się zacinają:
- Korozja wewnętrznej komory sprężyny:Podczas gdy zewnętrzny korpus zatrzasku jest odlany ze stali nierdzewnej 316, wewnętrzne sprężyny naciskowe są często wykonane z gorszego drutu sprężynowego. Kiedy nieuszczelnione komory zatrzaskowe zatrzymują słoną wodę, sprężyna ulega szybkiemu rozluźnieniu lub całkowicie pęka, pozostawiając przesuwny rygiel utknięty w środku.
- Szorstkie skosy krzywki odlewanej:Jeśli skośna powierzchnia sprzęgająca śruby przesuwnej pozostaje szorstka lub tylko powierzchownie wypolerowana, powtarzające się uderzanie w płytkę uderzeniową powoduje powstawanie mikrozatarć, powodując tarcie metal o metal, które szybko wiąże mechanizm.
Dlaczego obracanie zamków powoduje utratę kompresji:
- Luz wału i zużycie ekscentryczne:Gdy luz pomiędzy centralnym wałem obrotowym a obudową jest zbyt luźny, wibracje silnika powodują drgania wału. Z biegiem czasu ramię krzywki zużywa się nierównomiernie na płycie uderzeniowej, niszcząc wewnętrzny napęd i tracąc kompresję na uszczelce klapy.
- Brak pozytywnych zaczepów:Bez wymuszonego pozycjonowania kulkowego lub syntetycznych tulei blokujących, ciągłe wibracje podczas pracy stopniowo obracają klamkę zatrzasku z pozycji zablokowanej, umożliwiając przedostanie się wody do suchych schowków.
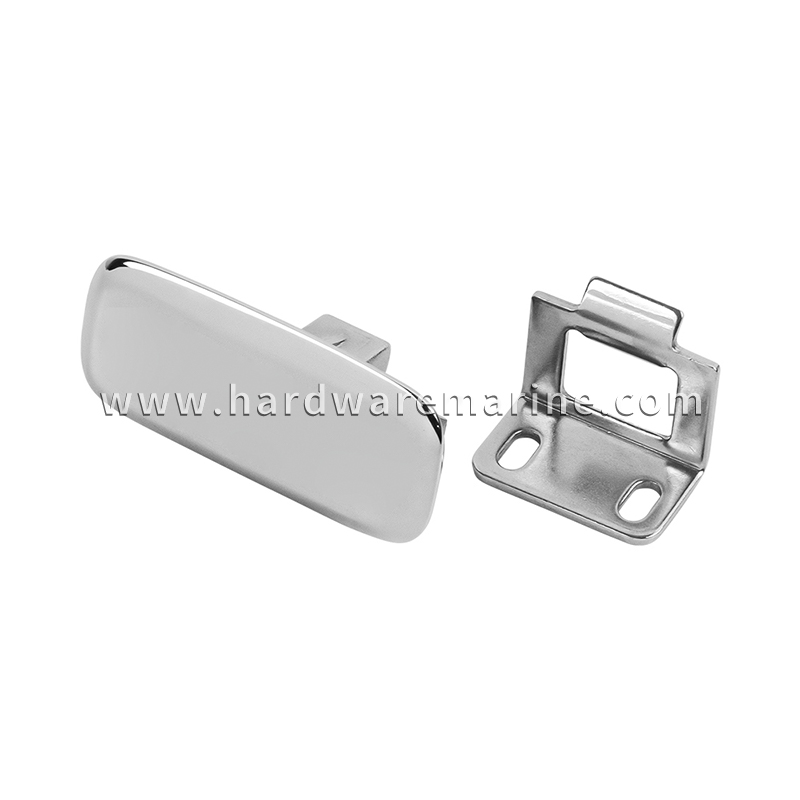
Zatrzask zatrzaskowy
Zatrzaski sprężynowe do zabezpieczania włazów, drzwi i pokryw schowków.
ZOBACZ ZAMKI →3. Pierścienie ściągające do montażu płaskiego: wyrywanie ładunku i wyrywanie pokładu
Płaskie pierścienie ściągające zaprojektowano tak, aby idealnie przylegały do powierzchni pokładów o dużym natężeniu ruchu, umożliwiając jednocześnie członkom załogi podnoszenie ciężkich, uszczelnionych paneli podłogowych, pomieszczeń mieszkalnych i włazów do maszynowni. Jednakże podniesienie ciężkiego włazu szczelnie uszczelnionego gumą stwarza dużą początkową odporność na wybicie. Członkowie załogi rzadko ciągną prosto w górę ze skalibrowaną siłą; szarpią się i chwytają pierścień pod kątem.
Wrażliwość jednopunktowych sworzni obrotowych:Płaski pierścień pociągowy obraca się na poziomym sworzniu ustalającym wewnątrz odlewanej miseczki. W przypadku stosowania niewymiarowych sworzni lub płytkich występów mocujących, pod kątem obciążenia wyrywające wyginają sworzeń, powodując zakleszczenie pierścienia w połowie otwartego lub ścinanie sworznia pod dużym obciążeniem.
Kruszenie rdzenia pokładu i pękanie żelkotu:Drugim głównym punktem awarii jest interfejs talii. Standardowe kubki spłukujące mają wąskie kołnierze obwodowe. Kiedy ktoś mocno szarpie za pierścień, siła skierowana ku górze powoduje silne działanie dźwigniowe, wbijając zewnętrzną krawędź kołnierza w dół niczym dłuto w żelkot z włókna szklanego. Mocowanie pierścieni ściągających bezpośrednio do tarasów kompozytowych za pomocą wkrętów do blachy bez szerokich podkładek nieuchronnie powoduje zmiażdżenie rdzenia, pęknięcie żelkotu i powoduje przedostanie się wilgoci do laminatu tarasu.
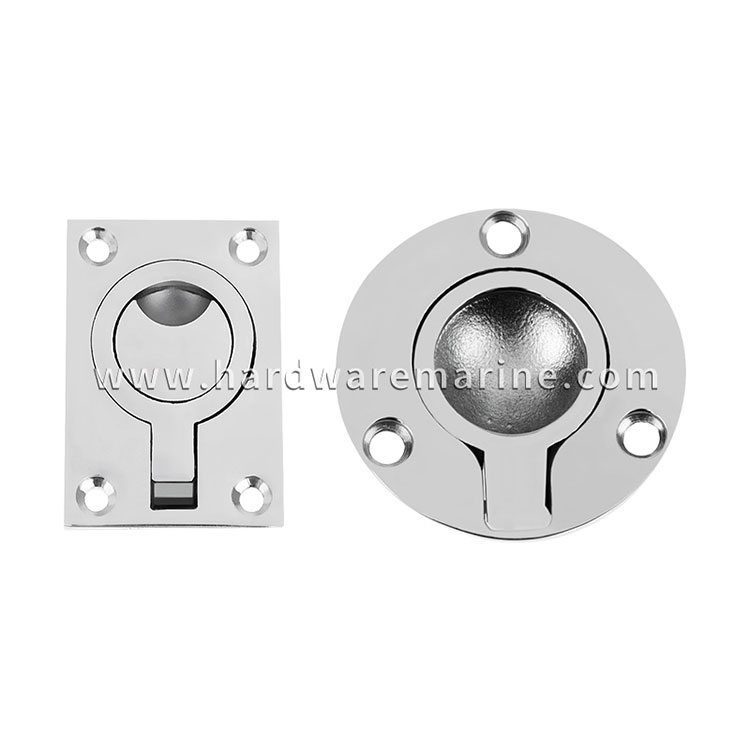
Pierścienie ściągające
Uchwyty do montażu wpuszczanego do podnoszenia włazów pokładowych i pokryw schowków.
ZOBACZ PIERŚCIENIE CIĄGNIĘCIA →4. Szczegóły dotyczące odlewnictwa i wykończenia: tam, gdzie naprawdę buduje się niezawodność sprzętu
Spacerując po naszej pracowni odlewniczej, szybko przekonujesz się, że różnica między złączem, które wytrzymuje dziesięć sezonów, a tym, które zawodzi w ciągu dwunastu miesięcy, sprowadza się do operacji, których często nie widać gołym okiem na gotowym elemencie.
- Całkowite usuwanie obróbki wzdłuż linii podziału:Tam, gdzie spotykają się połówki formy ceramicznej, wzdłuż linii podziału tworzy się mikroskopijny wypływ odlewniczy. Jeśli pracownicy wykańczający po prostu wypolerują zewnętrzną powierzchnię i pozostawią szorstki wypływ wewnątrz zwrotnic zawiasów lub wgłębień śrub, te postrzępione krawędzie działają jak wbudowane elementy naprężające w miejscu, gdzie zaczynają się pęknięcia zmęczeniowe, zatrzymując jednocześnie pył polerski, który szybko rdzewieje.
- Pełne czyszczenie ultradźwiękowe i pasywacja chemiczna:Samo mechaniczne polerowanie lusterek o wysokim połysku nie gwarantuje odporności na korozję – tarcze polerskie mogą rozmazać mikroskopijne cząsteczki żelaza i wosk w mikrodołkach powierzchniowych. Prawdziwa trwałość morska wymaga pełnego odtłuszczenia ultradźwiękowego, a następnie dokładnej pasywacji kwasami chemicznymi w celu rozpuszczenia wolnego żelaza i przywrócenia nieprzerwanej, samonaprawiającej się warstwy pasywnej na wszystkich powierzchniach wewnętrznych i zewnętrznych.
5. Lista kontrolna jakości i akceptacji dla szkutników
Aby pomóc kierownikom montażu jachtów, inspektorom jakości i zespołom zaopatrzeniowym w zabezpieczeniu osprzętu włazu wysokiego ryzyka przed instalacją, nasz zespół inżynierów zaleca ten praktyczny, 4-etapowy protokół kontroli fizycznej:
| Inspekcja w centrum uwagi | Co sprawdzić ręką i okiem | Dlaczego to ma znaczenie na łodzi |
|---|---|---|
| 1. Promienie naroży i drenaż | Sprawdź połączenie zwrotnicy z klapką montażową. Zamiast ostrych kątów prostych, szukaj gładkich, dużych krzywizn przejściowych i nachylonych wgłębień na elementy mocujące. | Eliminuje punkty koncentracji naprężeń pod wpływem uderzenia fali; zapobiega gniciu ochronnej folii pasywnej przez stojącą wodę. |
| 2. Tolerancja i wyczucie części ruchomej | Obsługiwać zatrzaski i zamki obrotowe ręcznie. Sprawdź, czy sprężyna powraca szybko i bez ostrego tarcia, i upewnij się, że wały obrotowe nie mają luźnych wahań bocznych. | Luźne wały otwierają się z grzechotem pod wpływem wibracji silnika; szorstkie języki zatrzaskowe żółkną i wiążą się po krótkiej ekspozycji na słoną wodę. |
| 3. Wytrzymałość podwozia i sworznia z kołnierzem | Sprawdź tył pierścieni ściągających i klapek zawiasów. Sprawdź odpowiednią grubość ścianki, obecność dolnych żeber wzmacniających i ciężkie, bezpieczne elementy ustalające sworzni. | Zapobiega wyginaniu się lub pękaniu sworzni obrotowych w odlewanych obudowach, gdy załoga otwiera ciężkie, zasysane pokrywy włazów. |
| 4. Mocowanie zapięcia i dopasowanie pościeli | Upewnić się, że pogłębienia śrub montażowych są równo wycentrowane i pozbawione zadziorów, oraz sprawdzić, czy dla wszystkich punktów ciągnięcia luków konstrukcyjnych określono płyty podkładowe śrub przelotowych. | Rozkłada dynamiczne obciążenia udarowe równomiernie na konstrukcję kadłuba, zapobiegając pękaniu żelkotu, wyciąganiu śrub i zgniataniu rdzenia pokładu. |
6. Pozyskiwanie sprzętu przeznaczonego do prawdziwych zastosowań morskich
Osprzęt do włazów nigdy nie powinien być brany pod uwagę przy projektowaniu statku. Kiedy zawias się zepsuje, zatrzask zablokuje się lub pierścień pociągowy wyciągnie się na wodzie, właściciel łodzi nie przejmuje się marką zainstalowanego osprzętu — pociąga do odpowiedzialności szkutnika za awarię. Nalegając na okucia zaprojektowane z odpowiednimi promieniami zmniejszającymi naprężenia, samoodpływowymi konturami, solidnymi mechanizmami wewnętrznymi i czystym wykończeniem odlewniczym, szkutnicy mogą chronić reputację swojej marki, usprawnić montaż na linii montażowej i wyeliminować kosztowne wezwania serwisu gwarancyjnego.
Inżynieria sprzętu morskiego na zamówienie i produkcja OEM
Andy Marine specjalizuje się w rozwiązaniach w zakresie sprzętu morskiego ze stali nierdzewnej OEM i ODM, współpracując z konstruktorami jachtów, architektami okrętowymi i dystrybutorami morskimi na całym świecie.
Od przeglądów projektu do produkcji (DFM) i opracowywania niestandardowych narzędzi, po precyzyjne odlewanie metodą traconą, wieloosiową obróbkę CNC, elektropolerowanie i testowanie partii, nasz zespół inżynierów współpracuje bezpośrednio z personelem technicznym, aby zapewnić niezawodne działanie każdego mocowania włazu, zawiasu i mechanizmu blokującego pod rzeczywistymi obciążeniami oceanicznymi.
Skontaktuj się z naszym działem inżynieryjnym już dziś, aby przejrzeć specyfikacje sprzętu pokładowego lub omówić wymagania dotyczące niestandardowych narzędzi do następnej wersji produkcyjnej.


