

W Andy Marine wierzymy, że praktyczna wiedza produkcyjna jest jednym z najcenniejszych aktywów budowanych z biegiem czasu.
W naszym warsztacie pracują inżynierowie, specjaliści ds. produkcji i doświadczeni technicy, którzy spędzili lata pracując ze sprzętem morskim ze stali nierdzewnej – od doboru materiałów i procesów odlewania po wykończenie i kontrolę jakości.
Wiele z tych spostrzeżeń zdobywa się podczas codziennego doświadczenia produkcyjnego: zrozumienie, dlaczego komponent ulega awarii, jak różne materiały sprawdzają się w środowisku morskim i jakie szczegóły są naprawdę ważne przy opracowywaniu niezawodnego sprzętu.
Jednak ta praktyczna wiedza jest często udostępniana wyłącznie w warsztacie i rzadko dociera do klientów podejmujących decyzje dotyczące zaopatrzenia i inżynierii.
ROZMOWY INŻYNIERÓW to nasz wysiłek, aby organizować te rozmowy i dzielić się doświadczeniami w produkcji sprzętu morskiego.
W tej serii omawiamy materiały, procesy produkcyjne, rozważania projektowe i wnioski z życia codziennego z perspektywy producenta sprzętu morskiego.
Dzisiejsze ENGINEER TALKS odc. 22 jest prezentowane przez Inżyniera Zhanga, napisane przeze mnie, redaktora.
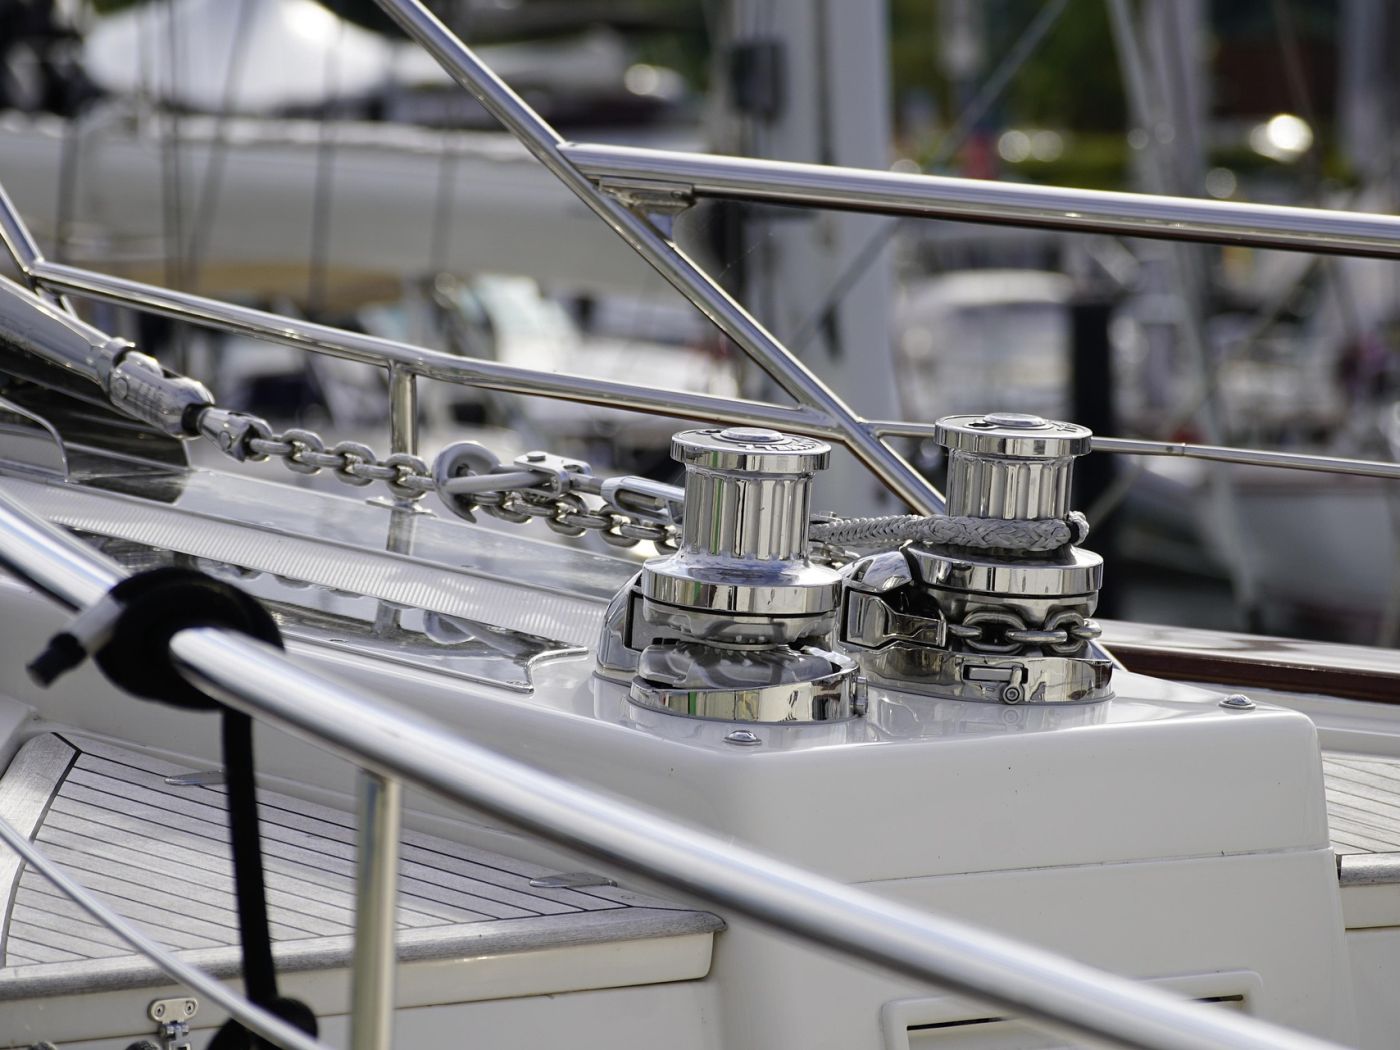
1. Dwa zwoje łańcuszka, jeden znaczek: dlaczego „10 mm” nie jest jeszcze odpowiedzią
Dwie cewki krótkiego łańcucha kotwicznego mogą nosić ten sam stempel 10 mm, a mimo to zachowują się inaczej na tej samej windzie kotwicznej. Jedna długość wpada do kieszeni cygańskiej i wypłaca się gładko; drugie siedzi trochę wysoko na końcach zębów i pod obciążeniem zaczyna podskakiwać — jedno ogniwo podnosi się, drugie twardo ląduje, a łańcuch wspina się po zębatce, zamiast w niej siedzieć.
Znaczek średnicy nie jest błędny. Łańcuch 10 mm ma nominalną średnicę pręta około 10 mm. To, czego pieczęć nie mówi, to długość każdego ogniwa lub szerokość otworu w nim, a są to wymiary, które faktycznie chwyta koło łańcuchowe windy kotwicznej. Dwa łańcuchy mogą mieć tę samą średnicę nominalną, a mimo to różnić się na tyle, ogniwo po ogniwie, że jeden pasuje do wycięcia kieszeni dla innej kalibracji, a drugi nie.
Dla każdego, kto wymienia wędkę lub określa nową, prosty pomiar zamienia się w krótką sekwencję pytań: do jakiej kalibracji wykonano łańcuch, jakie wymiary ma gotowe ogniwo i do czego została przycięta Cyganka na windzie kotwicznej. W tym artykule omówiono te trzy w kolejności.
2. Co właściwie mierzy każdy wymiar łącza
Zanim jakikolwiek wykres stanie się użyteczny, warto ustalić, co oznacza każdy wymiar, ponieważ to samo łącze jest opisane różnymi symbolami w różnych dokumentach.
- Średnica pręta (drutu) — d.Grubość stali tworzącej ogniwo. To jest „rozmiar nominalny” wydrukowany na etykiecie: 6 mm, 8 mm, 10 mm.
- Skok — s. 13Długość wewnętrzna pojedynczego ogniwa, mierzona pomiędzy wewnętrznymi powierzchniami na końcach ogniwa. W niektórych dokumentach nazywa się to długością wewnętrzną.
- Szerokość wewnętrzna.Wyraźny otwór pomiędzy dwiema stronami łącza.
- Szerokość zewnętrzna.Zewnętrzna szerokość łącza, mierzona od zewnętrznej krawędzi do zewnętrznej krawędzi.
Rozróżnienie ma tu takie samo znaczenie jak definicje: oznaczenie nominalne, wymiar zmierzony i wymiar graniczny to trzy różne rzeczy. Rozmiar nominalny to etykieta. Zmierzony wymiar to wartość odczytana przez zacisk na konkretnym odcinku łańcucha. Wymiar graniczny — określone minimum lub maksimum — jest tym, na co pozwala norma, i z nim należy się porównywać przy podejmowaniu decyzji, czy łańcuch będzie osadzony.
Dwa standardy metryczne użyte w tym artykule odmiennie oznaczają tę samą geometrię. W normie DIN 766 d oznacza średnicę pręta, t długość wewnętrzną (podziałkę), b1 szerokość wewnętrzną i b2 szerokość zewnętrzną. ISO 4565 używa dn dla średnicy nominalnej, p1 dla podziałki, w1 dla szerokości wewnętrznej i w dla szerokości zewnętrznej, podając w1 jako minimum i w jako maksimum.
d (DIN 766) | dn (ISO 4565)
grubość okrągłej stali — łańcuszek „10 mm” to drut o średnicy 10 mm
t (DIN 766) | p1 (ISO 4565)
długość w jednym łączu
b1 (DIN 766) | w1 min (ISO 4565)
wyraźny otwór wewnątrz łącza
b2 (DIN 766) | w maks. (ISO 4565)
zewnętrzna krawędź do zewnętrznej krawędzi
| Wymiar | Co mierzy | DIN766 | ISO4565 |
|---|---|---|---|
| Średnica pręta (drutu). | Grubość okrągłej stali, z której wyginane jest ogniwo – wymiar nominalny na etykiecie, np. 10 mm | d | dn |
| Długość wewnętrzna (skok) | Wolna odległość wewnątrz łącza, od wewnętrznej krawędzi jednego końca do wewnętrznej krawędzi drugiego | t | p1 |
| Szerokość wewnętrzna | Szerokość w świetle otworu wewnątrz łącza | b1 | w1 (podane jako minimum) |
| Szerokość zewnętrzna | Szerokość zewnętrzna w poprzek łącza, od krawędzi zewnętrznej do krawędzi zewnętrznej | b2 | w (podane jako maksimum) |
3. Dwie kalibracje metryczne: DIN 766 i ISO 4565
Łańcuch kotwiczny o krótkim ogniwie dla małych jednostek jest kalibrowany w ramach dwóch odrębnych rodzin metrycznych, a różnica między nimi nie jest kosmetyczna.
ISO 4565:1986 ma zastosowanie do łańcuchów kotwicznych o średnicy nominalnej od 6 mm do 12 mm dla małych jednostek, sterowanych za pomocą windy kotwicznej jednostki; norma stwierdza, że nie dotyczy ona łańcuchów używanych do podnoszenia. Jego wymiary wynikają z prostej podstawy: podziałka p1 jest trzykrotnością średnicy nominalnej dn; minimalna szerokość wewnętrzna w1 wynosi 1,35 razy dn; a maksymalna szerokość zewnętrzna w wynosi 3,6 razy dn. Te relacje tworzą wiersze ISO na poniższym wykresie.
DIN 766 to odrębna norma metryczna dotycząca łańcucha o krótkich ogniwach, która zestawia szerszy zestaw rozmiarów nominalnych. Nie jest to tłumaczenie normy ISO 4565 i nie można ich stosować zamiennie. Wykonuje się, znakuje i dostarcza odcinek łańcucha do jednej rodziny kalibracyjnej, a nie do obu jednocześnie.
Nigdzie nie jest to tak wyraźniejsze jak przy 10 mm, jedynym powszechnym rozmiarze, w którym obie rodziny rozstają się w kwestii skoku: DIN 766 określa 28 mm, a ISO 4565 określa 30 mm dla tej samej nominalnej średnicy pręta. Przy 8 mm podziałka pokrywa się w obu przypadkach i wynosi 24 mm, jednak dopuszczalna maksymalna szerokość zewnętrzna nadal się różni — 27,2 mm zgodnie z normą DIN 766 w porównaniu z 28,8 mm zgodnie z normą ISO 4565. Obie kalibracje wyróżniają się całym zestawem wymiarów ogniwa, a nie pojedynczym rozmiarem lub pojedynczą liczbą.
4. Tabela rozmiarów łańcucha kotwicznego (odniesienie identyfikacyjne)
W poniższej tabeli wymieniono geometrię łącza opublikowaną przez każdą normę, przy średnicach nominalnych, jeśli te wartości są dostępne. Jest on uwzględniony, aby kupujący mógł określić, jaki prawdopodobnie będzie łańcuszek, a nie po to, aby zatwierdzić cygański krój.
| Seria Spec | Nominalna średnica łańcucha d (mm) | Podziałka / długość wewnętrzna (mm) | Szerokość wewnętrzna (mm), ISO w1 min / DIN b1 | Szerokość zewnętrzna (mm), max — ISO w max / DIN b2 max |
|---|---|---|---|---|
| ISO4565 | 6 | 18 | 8.1 | 21.6 |
| ISO4565 | 8 | 24 | 10.8 | 28.8 |
| ISO4565 | 10 | 30 | 13.5 | 36 |
| ISO4565 | 12 | 36 | 16.2 | 43.2 |
| DIN766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN766 | 7 | 22 | 8.4 | 23.8 |
| DIN766 | 8 | 24 | 9.6 | 27.2 |
| DIN766 | 10 | 28 | 12 | 36 |
| DIN766 | 11 | 31 | 13.2 | 40 |
| DIN766 | 13 | 36 | 15.6 | 47 |
| DIN766 | 14 | 41 | 16.8 | 50 |
| DIN766 | 16 | 45 | 19.2 | 58 |
Cel i źródło wykresu.Ta tabela jest odniesieniem identyfikacyjnym, a nie zatwierdzeniem zgodności cygańskiej. Wartości ISO 4565 pochodzą z tabeli wymiarów samej normy; Wartości DIN 766 są przepisywane z tabeli normy poprzez odniesienie branżowe i porównywane z danymi technicznymi producenta łańcucha. Nie uwzględniono żadnych przybliżeń specyficznych dla producenta i żadna komórka nie jest wypełniana poprzez ekstrapolację z sąsiedniego rozmiaru. Liczby stanowią ograniczenia własne norm: minimalna szerokość wewnętrzna ISO, maksymalna szerokość zewnętrzna ISO i maksymalna szerokość zewnętrzna DIN 766 b2, przy czym szerokość wewnętrzna DIN 766 b1 jest tabelaryczna jako szerokość wewnętrzna.
Dwa rzędy 10 mm to para najczęściej mylona na polu. Ich podziałka różni się o 2 mm na ogniwo, a na całej długości łańcucha różnica ta kumuluje się — dlatego niedopasowana kalibracja zwykle objawia się jako przeskakiwanie, a nie wyraźnie nieprawidłowy łańcuch. Pomiar kilku ogniw szeregowo, a nie pojedynczego ogniwa, to praktyczny sposób sprawdzenia, do jakiej kalibracji został wykonany łańcuch.
5. Dlaczego to Cygan, a nie etykieta, decyduje o dopasowaniu
Cygańska winda kotwiczna – koło łańcuchowe – nie jest kołem zębatym ogólnego przeznaczenia. Jego kieszeń jest obrobiona maszynowo, aby pomieścić określone ogniwo: określoną średnicę pręta, określoną podziałkę i określoną szerokość. Wszystkie trzy są wycinane w tej samej kieszeni, więc łańcuch musi spełniać wszystkie trzy na raz, a nie tylko średnicę nominalną.
Mechanizm najłatwiej zobaczyć na boisku. Podczas pracy łańcucha każde ogniwo musi wpaść do kieszeni i płasko przylegać do gniazda, podczas gdy kolejne ogniwo jest chwytane przez ząb. Jeżeli podziałka jest za długa dla kieszeni, ogniwo ląduje na czubku zęba zamiast w gnieździe. Pod napięciem łańcuch podnosi się, kolejne ogniwo również zostaje źle umiejscowione, a jazda staje się serią przeskakiwań – łańcuch wspina się po zębatce, zamiast ją chwytać. Jeśli podziałka jest zbyt krótka, ogniwa zapychają kieszeń i łańcuch się zacina. Wady szerokości zachowują się w ten sam sposób na drugiej osi: zbyt szerokie ogniwo łączy ścianki kieszeni i nie może się osadzić, natomiast zbyt wąskie ogniwo porusza się luźno i może się skręcać zamiast podążać.
Z tego też powodu test laboratoryjny dowodzi bardzo niewiele. Ręczne wrzucenie kilku ogniw do cygana lub powolne obracanie koła łańcuchowego bez obciążenia może wyglądać przekonująco na łańcuchu, który będzie zachowywał się nieprawidłowo po zastosowaniu napięcia i ruchu. Kieszeń musi jedynie przyjąć każde ogniwo w pełnym cyklu i pod obciążeniem związanym z wyjmowaniem. Producent wind kotwicznych wbudował w kieszeń margines roboczy, ale wielkość tego marginesu różni się w zależności od modelu i nie ma jednej tolerancji dla każdego Cygana.
Praktyczny wniosek jest taki, że podstawowym identyfikatorem jest własne oznaczenie Cygana. Wytłoczenie na kole łańcuchowym, czytane łącznie z instrukcją windy kotwicznej, określa normę i rozmiar, dla którego została wycięta kieszeń. Łańcucha nie wolno zakładać na cygankę obrobioną według innego standardu, nawet jeśli rozmiar nominalny wygląda tak samo.
6. Zamówienie kontroli zaopatrzenia
W przypadku roweru zamiennego lub nowej konstrukcji kontrole przeprowadzane są w następującej kolejności — od stałej części systemu do części zmiennej:
- Najpierw przeczytaj Cygana.Zidentyfikuj model windy kotwicznej i koła łańcuchowego oraz przeczytaj stempel na cygance wraz z instrukcją obsługi windy kotwicznej. Oznaczenie określa standardowy i nominalny rozmiar, dla którego została uszyta kieszeń; jest to stały punkt odniesienia dla wszystkiego, co następuje.
- Dopasuj deklarowany standard i oznaczenie łańcucha.Sprawdź, do jakiej rodziny kalibracyjnej jest wykonany łańcuch i co oznaczył go producent, i sprawdź, czy odpowiada to cyganowi.
- Sprawdź gotowe wymiary na podstawie próbki.Połóż co najmniej dziesięć ogniw płasko, zaciągnij je mocno i zmierz od zewnętrznej krawędzi do zewnętrznej krawędzi na czystym, niezużytym odcinku; dokładne zmierzenie pojedynczego łącza jest niepraktyczne. Porównaj wynik z wymiarami zadeklarowanymi przez producenta dla tej kalibracji. Zużyty łańcuch będzie dłuższy niż został wyprodukowany, zatem używany łańcuch nie może być jedyną podstawą doboru nowego.
- Uzyskaj dokładną specyfikację na piśmie i przeprowadź określoną kontrolę dopasowania.Potwierdź specyfikację dostawy u producenta łańcucha i producenta wind kotwicznych, a następnie przeprowadź kontrolę dopasowania określoną przez producenta windy kotwicznej przed zamontowaniem pełnej długości na statku.
Kroki pierwszy i drugi ustalają, który łańcuch jest w ogóle kandydatem. Kroki trzeci i czwarty potwierdzają, że łańcuch rzeczywiście dostarczył dopasowania – i są to kroki najczęściej pomijane, gdy zamawiana jest wymiana wyłącznie na podstawie średnicy.
7. Co nam wysłać
Potwierdzenie dopasowania to dokumentacja przed dokonaniem zakupu. W celu potwierdzenia dokładnej specyfikacji dostawy łańcucha na daną windę kotwiczną prześlij nam:
- model windy kotwicznej i cygańskiej lub wytłoczenie na kole łańcuchowym;
- oznaczenie na aktualnie używanym łańcuchu (standard i rozmiar);
- wymagana specyfikacja łańcucha — rodzina kalibracji, rozmiar nominalny i wymagana długość;
- dowolną odpowiednią stronę z rysunkami lub instrukcją obsługi windy kotwicznej.
Na tej podstawie będziemy pracować, aby potwierdzić specyfikację tego, co możemy dostarczyć. Nie certyfikujemy kombinacji cyganka i łańcucha z jednego wymiaru i nie możemy obiecać, że dowolny łańcuch i cyganka będą kompatybilne – to zależy od kalibracji i tolerancji produkcyjnej cygana, które kontroluje producent wind kotwicznych.
Nasz aktualny sprzęt do kotwienia jest wymieniony poniżejłańcuch kotwiczny. Jeżeli istotne jest wejście łańcucha ze stali nierdzewnej DIN 766, jest ono wymienione tutaj:Łańcuch kotwiczny ze stali nierdzewnej DIN 766. Ta lista produktów jest jedynie punktem wejścia; nie jest to samo w sobie dowód na to, że dana partia jest zgodna z jakąś konkretną normą, a potwierdzenie wymiarowe i tak pochodzi z dokumentacji wytwórcy.


